变频柜与PLC控制柜在云南工厂产线中的协同应用方案
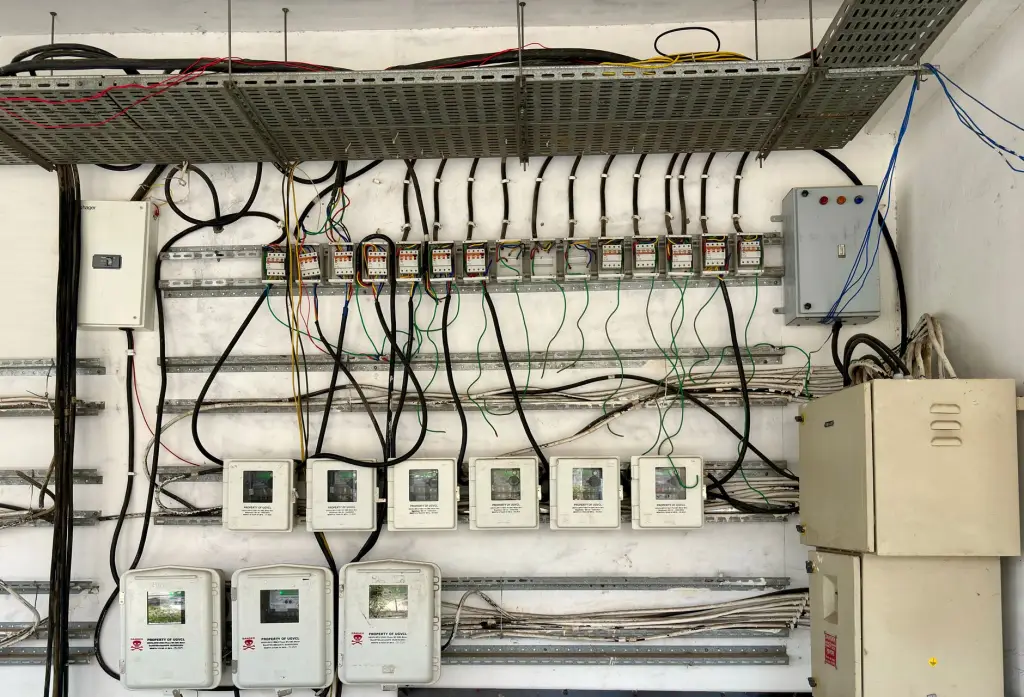
走进云南任何一家像样的机械加工厂或烟草配套车间,配电室里几乎清一色是本地组装的配电箱与变频柜。但真正让产线“跑得顺”的,往往是角落里那台不太起眼的PLC控制柜。问题在于——很多工厂把这三者当成独立的设备来买,装完才发现,变频器报警没人管,PLC信号被干扰得满天飞。
这种割裂的根源,在于采购时只看了单台设备的参数,忽略了它们作为“工业电气系统”的协同逻辑。云南的工厂普遍海拔高、昼夜温差大,配电箱里的断路器降容问题、变频柜的散热风道设计,跟沿海平原完全是两套算法。如果控制柜里的PLC模块还按标准海拔去算载波频率,现场不出三个月就会给你颜色看。
技术解析:协同不是“接根线”那么简单
真正的协同方案,从配电箱的进线端就得开始规划。我们给昆明某卷烟辅料厂做的改造里,把变频柜的直流母线做了共直流母线设计,三台75kW的变频器共享一套制动单元,再生能量直接供给相邻产线的PLC控制柜电源模块——这个动作,让车间总进线电流峰值降了18%。
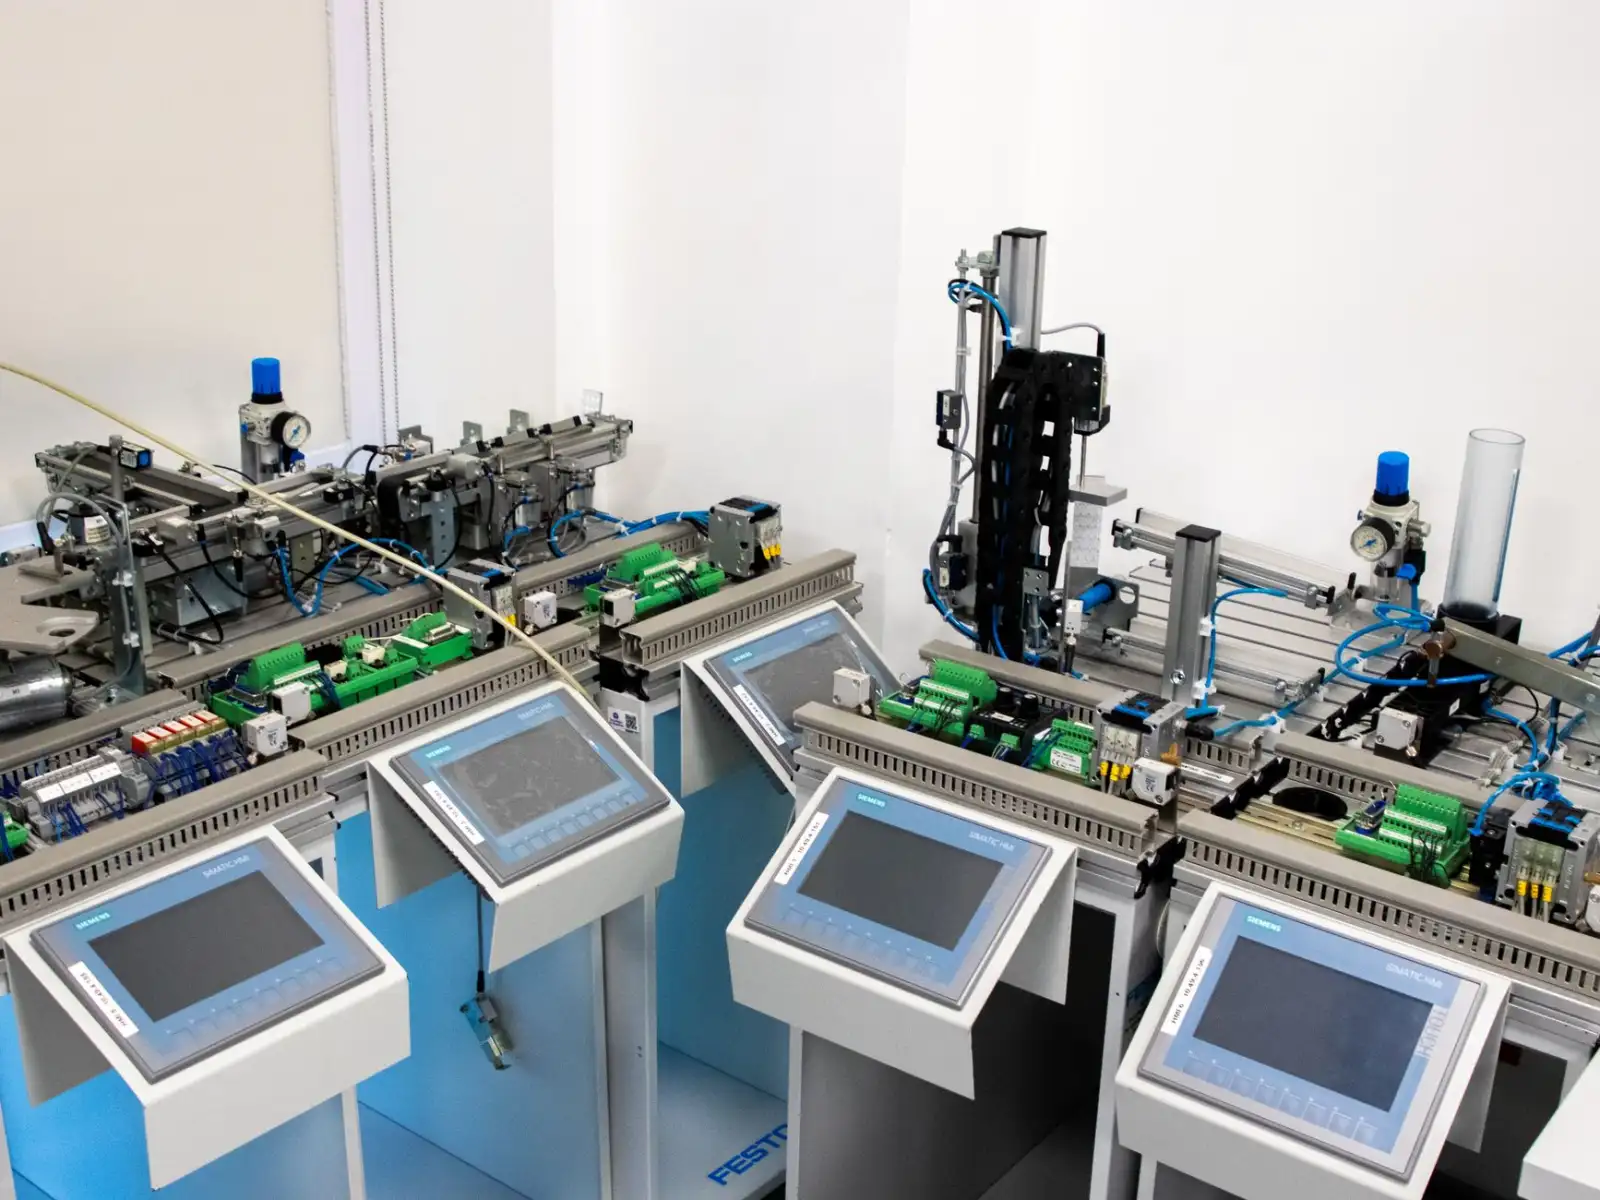
PLC控制柜这边,关键在于信号抗干扰布局。变频柜输出的PWM波是天然的电磁干扰源,所以控制柜内的模拟量模块必须跟变频器的动力线保持300mm以上间距,而且屏蔽层必须单端接地。云南很多厂子喜欢把线槽塞得满满当当,这恰恰是误动作频发的元凶。
- 变频柜:重点看载波频率与电机电缆长度的匹配,云南厂矿电缆动辄上百米,载波设高了反而烧模块
- PLC控制柜:I/O点冗余量建议预留20%,别听厂家说“刚好够用”,产线一工艺调整你就得哭
- 配电箱:浪涌保护器必须选带热脱扣的,云南雷雨季的感应雷可不是闹着玩的
对比分析:本地化协同 vs 分头采购
拿曲靖一家汽车零部件厂做对比。一期分头采购,变频柜是A家的,PLC控制柜是B家的,配电箱是C家按国标做的。结果调试时发现,变频器的故障干接点输出是PNP型,而PLC的DI模块只认NPN,中间硬塞了两个继电器才跑通。二期改成我们汇智科技做整体电气方案,变频柜和PLC控制柜在出厂前就联调完毕,干接点逻辑统一规划,现场接线从原来的72根减到39根。
这不是说外省品牌不好,而是云南制造的工业电气环境有它独特的脾性——高湿度下的爬电距离、山区的电压波动(经常跌到340V以下),这些都得在柜体设计阶段就考虑进去。本地厂家能跑到你现场测实际电压谐波,外省厂家只能给你发一份标准说明书。
落地方案与维护建议
如果你正在规划新产线或改造旧线,我的建议很直接:把配电箱、变频柜、PLC控制柜打包成一个整体招标,明确要求供应商提供联合调试报告,而不是三份独立的出厂合格证。调试时重点测低速力矩段(0.5Hz以下)的变频输出波形,再测PLC在满载变频切换瞬间的供电跌落幅度,这两项过关,产线基本就稳了。
日常维护上,云南的工厂最好每季度用热成像仪扫一遍变频柜的IGBT模块和PLC控制柜的电源端子,温差超过15K就要警惕。另外,配电箱里的防潮加热器别为了省电关掉——去年有个客户关了一个雨季,第二天变频柜里凝露直接炸了两块驱动板,那维修费用够买三台加热器了。
产线要的是连续运转,不是设备“各自安好”。把这三样电气设备当成一个整体系统来思考,才是云南制造的工厂真正该迈过的那道坎。