云南汇智科技PLC控制柜在制药车间自动化产线中的应用方案
制药车间的自动化改造,最怕的不是设备贵,而是系统不稳定。尤其是洁净区内对温湿度、压差和物料配比的严苛要求,任何一次电气故障都可能造成整批产品报废。云南汇智科技在服务多家药企后发现,问题的根源往往不在单台设备,而在于整个电气控制系统的协同能力。
今天要聊的这套解决方案,核心围绕PLC控制柜展开,辅以变频柜和配电箱的合理布局,专门针对制药产线的连续运转痛点设计。方案已经在云南本地两家制剂企业落地,效果不错。
一、控制层:PLC控制柜的冗余设计不能省
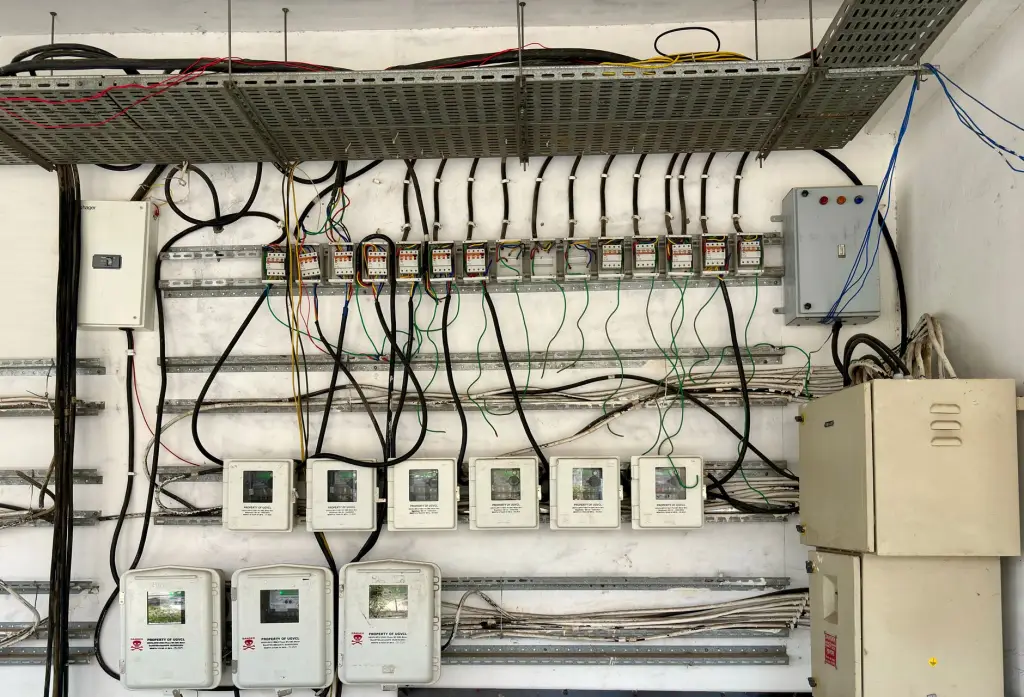
在制药产线里,PLC控制柜不只是逻辑控制器,更是整个产线的“神经中枢”。我们推荐采用双CPU冗余架构,切换时间控制在50ms以内,确保在关键工序(如灌装、灭菌)发生主站故障时,备站无缝接管。柜内布线遵循IPC-A-610三级标准,端子排采用弹簧压接式,杜绝振动导致的松脱。
同时,柜体防护等级做到IP54以上,配合正压送风系统,能有效防止粉尘进入。对于洁净区走廊的安装位置,我们还加装了防凝露加热器,避免昼夜温差造成内部结露。
二、驱动与配电:变频柜和配电箱的协同逻辑
产线上的传送带、搅拌电机、风机,如果全部工频直启,启动电流会对电网造成极大冲击。我们的做法是:变频柜负责所有≥5.5kW电机的软启停与调速,加减速时间设定在8-15秒,既保护机械结构,又避免管网压力波动。
而配电箱则承担照明、插座、小功率辅机的供电,与变频柜在物理上完全隔离,防止谐波干扰。每台配电箱都带剩余电流保护(30mA),并配置浪涌保护器SPD-Ⅱ级,应对雷雨季节的感应过电压。
关键数据:
- 变频柜效率:≥96%(满载时),比工频运行节能约22%
- 配电箱回路数:标配12回路,可扩展至24回路
- PLC控制柜平均无故障时间(MTBF):≥8000小时
三、案例实证:云南某口服液车间的24小时连续生产
去年为昆明一家中药口服液企业做了整线改造。原产线每天需停机2小时进行手动切换,我们重新设计了PLC控制柜的程序架构,将配料、灭菌、灌装三个工段纳入同一时序网络。现在可以实现48小时不间断生产,Batch Report自动生成,批次追溯率提升到100%。
特别值得一提的是变频柜在洗瓶机上的应用——原来电机频繁启停导致皮带磨损严重,现在采用S型曲线调速,皮带寿命从3个月延长到8个月。车间主任原话:“以前半夜总怕跳闸,现在敢放心睡觉了。”
这套方案里,所有柜体均在云南本地完成设计、装配与调试。云南制造的优势在于响应快——客户现场出问题,4小时内技术员能到场。而且我们的工业电气团队对高海拔地区的散热和绝缘性能做了针对性优化,这是沿海品牌很难做到的细节。
如果您正在规划新车间或改造旧产线,不妨从控制架构入手重新审视。PLC控制柜选型不必追求功能堆砌,但冗余、散热、防护这三项基础功必须扎实。云南汇智科技可以提供从图纸设计到柜体交付的一站式服务,欢迎来厂考察实际运行中的产线案例。