云南PLC控制柜在制糖厂自控系统中的应用要点
日期:2026-09-05
标签:PLC控制柜,变频柜,配电箱,工业电气,云南制造
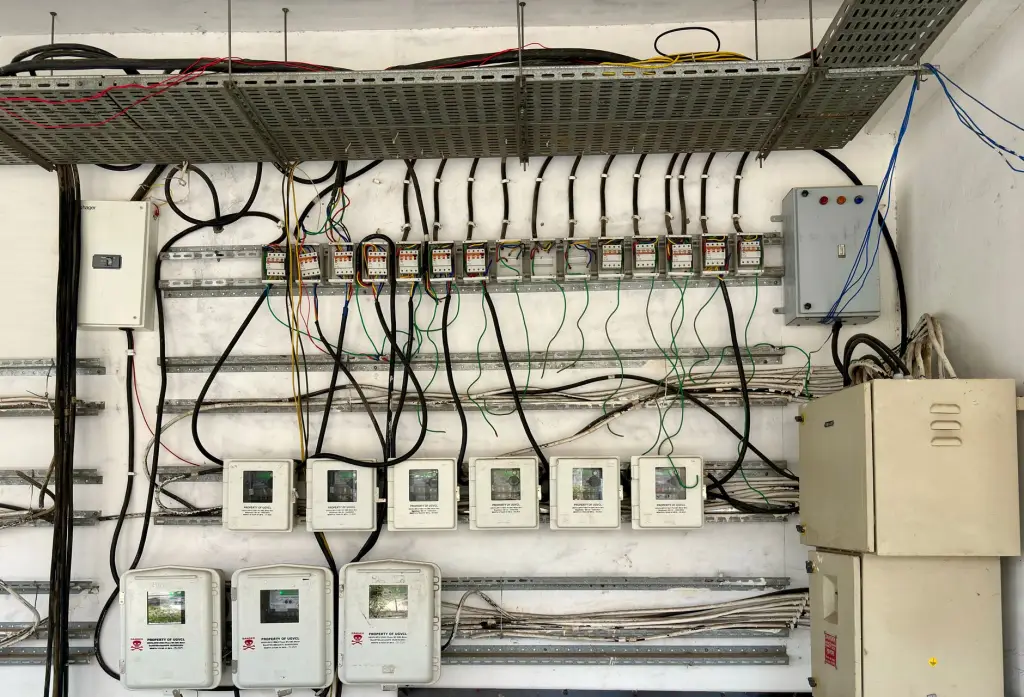
在云南的制糖季,走进任何一家规模化糖厂的动力车间,你都会看到一排排整齐的**PLC控制柜**在榨机、压榨机和蒸发罐的轰鸣声中无声地工作。但很多糖厂电气负责人心里都清楚:同样的控制方案,有的厂一个榨季安稳跑完,有的厂却因为电气故障停机七八次,损失以十万计。差别不在PLC品牌,而在控制柜的集成工艺与现场适配度。
为什么糖厂环境对电气设备如此“不友好”?
制糖工艺的本质是“高温、高湿、高糖尘”。压榨车间蒸汽弥漫,煮糖工段环境温度常年超过40℃,而硫熏中和工段还会产生微量腐蚀性气体。普通**配电箱**在这种工况下,接线端子氧化速度是常规车间的3到5倍,绝缘电阻下降极快。更棘手的是,甘蔗渣粉尘一旦与电气触点接触,极易造成短路或误动作。这不是靠“买贵一点的元器件”就能解决的,它考验的是柜体防护等级与内部布局的合理性。技术深挖:从一次典型故障说起
去年临沧某日榨4000吨的糖厂,出现过一次蹊跷的跳停:榨机变频器频繁报过压故障,现场工程师排查了三天,最后发现是**变频柜**内主回路铜排与散热风道距离过近,长期振动导致固定螺栓松动,接触电阻增大产生压降。这暴露了一个行业通病——很多本地组装的柜子只考虑“装得下”,不考虑“散得开、抗得振”。 真正的**云南制造**高端**PLC控制柜**,在结构上会做三个针对性设计:一是将主回路动力线与控制信号线分腔走线,中间加金属隔板,避免变频器高次谐波干扰PLC模拟量采集;二是所有接线端子采用防松弹垫加扭矩标记,确保在榨季连续高负荷振动下不脱扣;三是柜内加装除湿加热器,配合智能温控仪,将柜内相对湿度控制在65%以下——这个数值是经过大量现场数据验证的临界点。对比分析:本地定制与省外通用柜的取舍
很多糖厂图便宜或图省事,直接采购省外通用型控制柜。但云南地处高原,海拔普遍在1500米以上,空气密度低,散热效率下降约12%。同一台**变频柜**,在广东能带45kW电机,在云南可能只能带37kW,若不做降容设计,夏季高温时段极易过热保护。而本地企业如云南汇智科技,在设计时会根据糖厂具体海拔、车间温度、电网波动系数做三维校核,选择更大一档的散热器或增加强迫风冷,这就是“**云南制造**”与“贴牌代工”的本质区别。 另一个不容忽视的差异是售后响应。榨季期间糖厂是24小时连续生产,停机一小时损失就是几万元。省外厂商的售后工程师最快也要第二天到,而本地**工业电气**服务商承诺4小时到场,备件库常备PLC模块、变频器IGBT等易损件。对于糖厂来说,这不只是服务体验问题,而是直接的经济账。给糖厂电气负责人的三点具体建议
基于我们服务云南十余家糖厂的经验,建议在新建或技改项目时关注以下细节: - **冗余设计**:榨机驱动和蒸发工段的关键控制回路,**PLC控制柜**内建议配置双电源自动切换和PLC热备冗余模块,切换时间控制在50ms以内,避免因晃电导致整条生产线联锁停机。 - **柜体材质**:优先选用覆铝锌板或304不锈钢材质,厚度不低于2.0mm,防护等级达到IP54以上。普通冷轧板喷塑在糖厂环境通常两年就开始锈蚀,得不偿失。 - **预防性维护**:建议在榨季前对**变频柜**进行红外热成像检测,重点检查IGBT模块和直流母线电容的温度分布,若温差超过8℃则需提前更换,而不是等故障报警再处理。